
Kết nối
Kết Nối Cảm Biến RS485 Với PLC Chỉ Có Cổng Ethernet Qua Gateway Modbus
Một cảm biến RS485 vẫn kết nối được với PLC chỉ có cổng Ethernet mà không cần đổi cảm biến — chỉ cần thêm một gateway Modbus đứng giữa, đóng vai trò dịch giao thức từ Modbus RTU (serial) sang Modbus TCP (Ethernet). Phần còn lại của bài này đi vào cụ thể: gateway cần cấu hình gì, đấu nối ra sao, và cách kiểm tra để nhanh chóng xác định lỗi nằm ở đâu nếu dữ liệu chưa lên được PLC.
Tình huống này khá phổ biến trong các dự án nâng cấp — cảm biến RS485 đã lắp sẵn hoặc theo yêu cầu kỹ thuật bắt buộc dùng chuẩn này, trong khi PLC đời mới ngày càng chỉ còn cổng Ethernet để giảm chi phí và đơn giản hoá hệ thống dây. Câu hỏi kỹ sư SI thường đặt ra không phải “có kết nối được không” mà là “gateway đứng giữa cần cấu hình chính xác những gì để PLC nhìn thấy đúng dữ liệu cảm biến”.
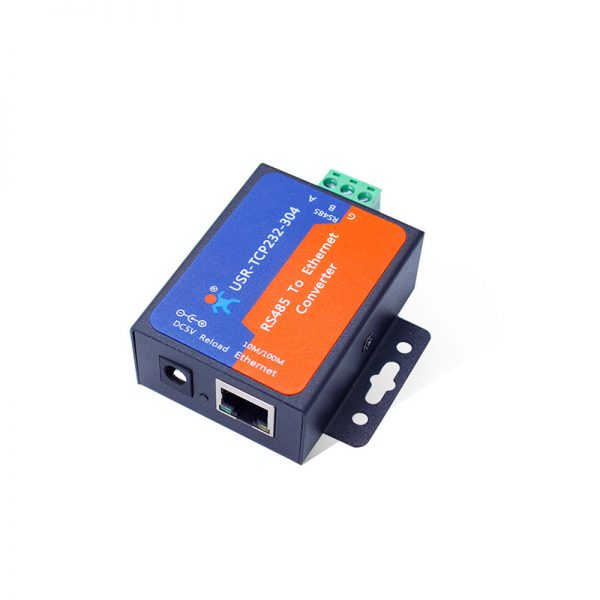
Gateway Modbus RTU-to-TCP làm gì ở giữa
Vai trò của gateway không chỉ là chuyển đổi lớp vật lý (cắm dây RS485 vào một đầu, dây Ethernet vào đầu kia) mà thực chất là đóng gói lại giao thức tầng ứng dụng. Cảm biến gửi dữ liệu dưới dạng khung Modbus RTU trên đường truyền serial; gateway nhận khung này, giữ nguyên nội dung thanh ghi (register) bên trong, và đóng gói lại thành khung Modbus TCP để truyền qua Ethernet. Vì dữ liệu thanh ghi giữ nguyên không đổi, PLC phía sau đọc được y hệt dữ liệu cảm biến gửi ra ban đầu — chỉ khác cách “gói hàng” khi đi qua từng chặng mạng.
Sơ đồ đấu nối cơ bản
Về mặt vật lý, chuỗi kết nối gồm hai chặng riêng biệt: cảm biến nối tới cổng serial của gateway bằng ba dây RS485 tiêu chuẩn (A, B, và GND — dây GND chung thường bị bỏ sót nhưng cần thiết để tránh trôi điện áp tham chiếu giữa hai thiết bị); gateway nối tới PLC hoặc switch mạng bằng cáp Ethernet ở cổng còn lại. Nếu có ảnh chụp sơ đồ đấu nối thực tế của dự án, nên đính kèm trực tiếp thay vì chỉ mô tả bằng lời — với bài dạng hướng dẫn kỹ thuật, một tấm ảnh thật luôn đáng tin hơn sơ đồ minh hoạ.
Cấu hình tối thiểu trên gateway
- Khớp baudrate và parity ở cổng serial gateway với đúng thông số cảm biến đang dùng – sai một trong hai giá trị này khiến gateway nhận được tín hiệu nhưng không giải mã đúng khung Modbus RTU.
- Gán địa chỉ IP tĩnh cho gateway, nằm cùng dải mạng với PLC – địa chỉ động (DHCP) dễ gây mất kết nối nếu switch cấp lại IP khác sau khi khởi động lại.
- Map địa chỉ Slave ID và địa chỉ thanh ghi của cảm biến sang địa chỉ Modbus TCP tương ứng mà PLC sẽ đọc – đây là bước dễ sai nhất, vì bảng mapping lệch một ô cũng khiến PLC đọc ra giá trị của một thanh ghi khác chứ không phải giá trị mong muốn.
Kiểm tra theo đúng thứ tự để dễ định vị lỗi
Nên tách việc kiểm tra thành hai chặng độc lập thay vì kiểm tra toàn chuỗi cùng lúc. Trước tiên, dùng một phần mềm test Modbus trên máy tính (đóng vai trò master) để xác nhận gateway đã đọc đúng dữ liệu từ cảm biến qua cổng serial. Chỉ khi chặng này chạy đúng mới chuyển sang kiểm tra chặng thứ hai: để PLC đọc dữ liệu từ gateway qua Modbus TCP. Cách tách chặng này quan trọng vì nếu kiểm tra toàn chuỗi ngay từ đầu mà không ra dữ liệu, sẽ khó biết lỗi nằm ở phía serial (cảm biến – gateway) hay phía Ethernet (gateway – PLC).
Nếu gateway đọc được cảm biến nhưng PLC vẫn không đọc được gateway
Khi chặng thứ nhất đã xác nhận chạy đúng mà PLC vẫn không đọc ra dữ liệu, nguyên nhân gần như luôn nằm ở bảng mapping địa chỉ thanh ghi trong cấu hình PLC, không phải phần cứng hay dây đấu nối — vì phần cứng đã được chứng minh hoạt động đúng ở chặng trước. Nên đối chiếu lại từng địa chỉ thanh ghi trong cấu hình PLC với đúng bảng mapping đã khai báo trên gateway trước khi nghi ngờ các nguyên nhân khác.
Kết luận
Kết nối cảm biến RS485 với PLC chỉ có cổng Ethernet không đòi hỏi thay thế cảm biến hay PLC — một gateway Modbus RTU-to-TCP cấu hình đúng ba điểm (baudrate/parity, địa chỉ IP, và bảng mapping thanh ghi) là đủ. Kiểm tra tách chặng theo đúng thứ tự giúp định vị lỗi nhanh hơn nhiều so với kiểm tra toàn chuỗi cùng lúc ngay từ đầu. Nếu dự án cần gateway hỗ trợ chuyển đổi Modbus RTU-to-TCP, đội kỹ thuật Proto có thể tư vấn model phù hợp theo đúng số lượng cảm biến và khoảng cách thực tế của hệ thống.


